


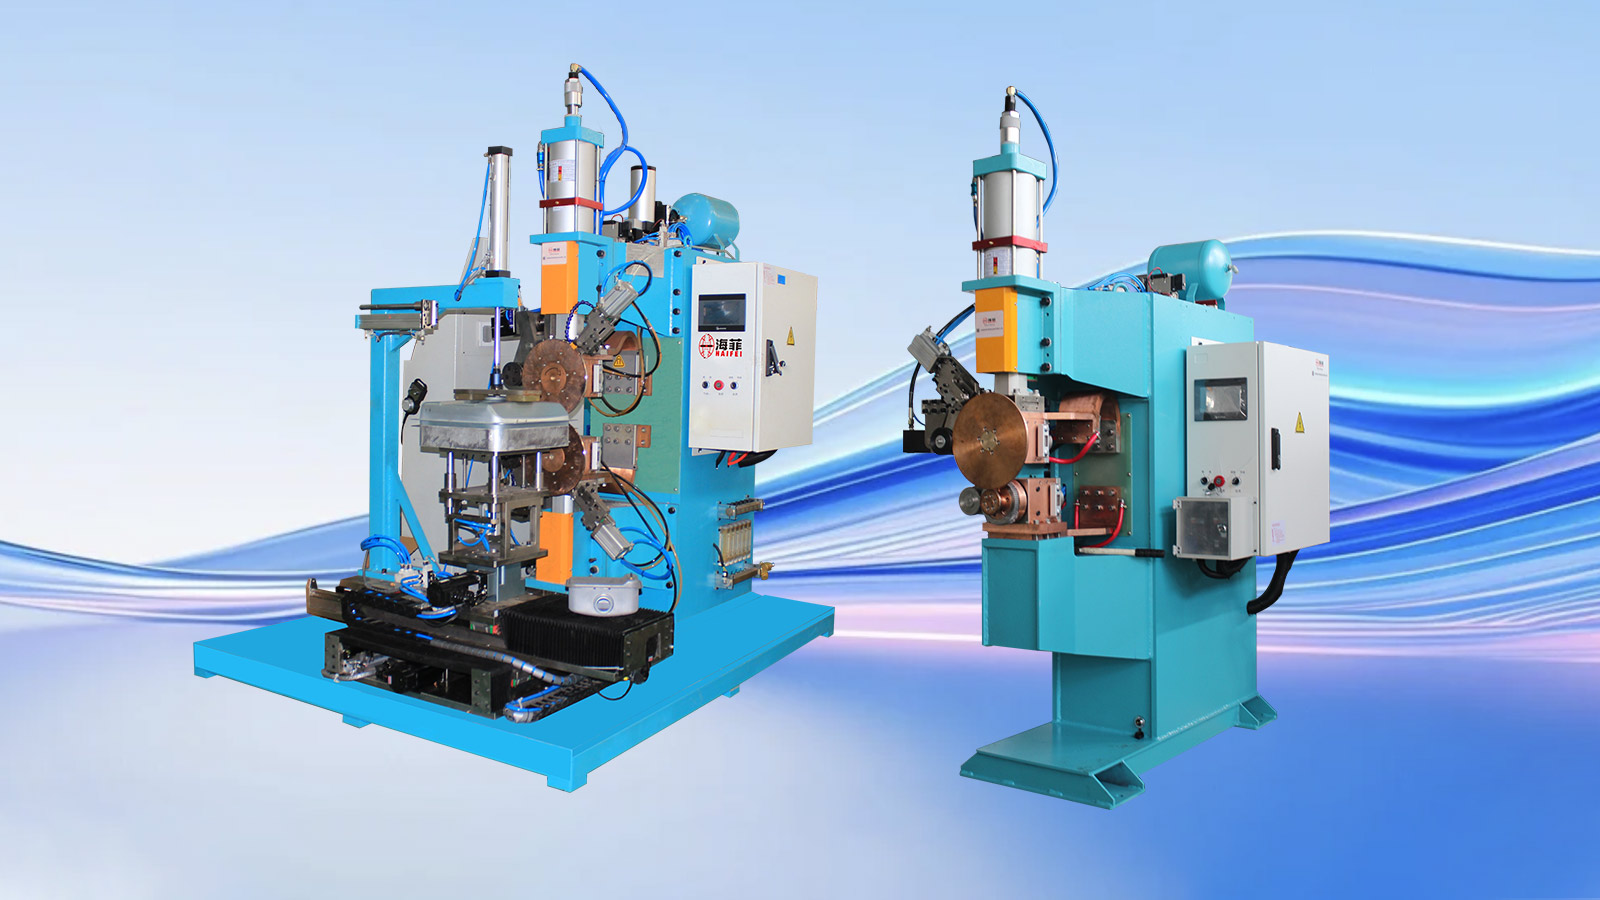
Haifei evoluigis ĉi tiun motorciklan benzinujon veldan solvon por fabrikisto produktanta maldikajn-benzajn benzinujojn por malsamaj motorciklomodeloj.
La projekto uzis personecigitan kudran veldan sistemon, profil-kongruan poziciigilon kaj programeblan procezkontrolon. La solvo estis evoluigita por trakti neegalan ŝelan paraleligon, malkontinuajn juntojn, troan varmecan deformadon kaj varion inter produktadaroj.
Ĉar benzinujoj dimensioj, foliaj dikaĵoj kaj kunaj profiloj varias, la finaj veldmaŝino, ilaro kaj procezaj agordoj devas esti konfirmitaj de la desegnaĵoj kaj specimenaj-veldaj provoj de la kliento.
Sendu Vian Fueltankan Desegnon
Projekto ĉe Rigardo
|
Projekto objekto |
Detaloj |
| Industrio | Fabrikado de komponantoj de motorcikloj |
| Laborpeco | Asembleo de benzinujo de motorciklo |
| Ĉefa strukturo | Maldikaj formitaj ŝtalŝeloj kun kurbaj profiloj |
| Ĉefa velda procezo | Kontinua kudra veldado |
| Ĉefa artiko | Ligo inter la supraj kaj malsupraj tankokonkoj |
| Ekipaĵo | Agordita motorcikla benzinujo veldmaŝino |
| Ilaro | Profilo-kongrua poziciigado kaj subtena fiksaĵo |
| Proceza kontrolo | Programebla velda fluo, premo, velda tempo kaj tena sekvenco |
| Ĉefaj kvalitaj zorgoj | Kudra kontinueco, elfluadrisko, deformado kaj ŝelo-vicigo |
| Konfirmo | Specimena veldado, vida kaj dimensia inspektado, sekvita de la kliento-specifita likotesto |
Por kio Ĉi tiu Solvo por Veldado de Fueltanko per Motorciklo?
La solvo estas uzata por kunigi la formitajn suprajn kaj malsuprajn ŝelojn de motorcikla benzinujo.
Tiuj konkoj normale havas maldikajn murojn, kurbajn surfacojn kaj neregulan periferian junton. La velda procezo devas krei kontinuan junton limigante misprezenton de la tankkorpo.
La ĉefa ŝelkonekto estas kompletigita per kudra veldado. Rotaciaj elektrodradoj aplikas premon kaj veldan fluon sekvante la junton, produktante serion de imbrikitaj veldnugetoj. Tiuj imbrikitaj veldoj formas la kontinuan junton postulatan por hermetika tankstrukturo.
Muntaj krampoj, plifortigaj partoj, plenigaĵoj kaj aliaj helpaj komponantoj povas postuli malsamajn veldajn metodojn. Haifei taksas ĉiun veldpozicion anstataŭ apliki unu procezon al la tuta tanko.
Kliento Fono
La kliento produktas motorciklajn benzinujojn por pluraj motorciklomodeloj.
Ĝia produkta gamo inkluzivas tankojn kun malsamaj kapacitoj, kurbaj profiloj kaj foliaj agordoj. Ĉi tio malfaciligis uzi unu fiksan fiksaĵon kaj unu aron de veldaj parametroj por ĉiu produkto.
La kliento bezonis produktadsolvon, kiu povus kontroli veldan varmon kaj premon pli konsekvence, plibonigi laborpecan pozicion kaj konservi procezajn agordojn por ripetaj mendoj.
Kiajn Problemojn la Kliento Havis kun la Antaŭa Procezo?
Troa Deformado de Maldikaj Tankaj Konkoj
Maldikaj formitaj konkoj estas sentemaj al varmeca amasiĝo. Neegala aŭ troa varmo-enigo povas kaŭzi ŝveladon, lokan kolapson, randlevon aŭ ĝeneralan deformadon.
Deformado ne nur influas aspekton. Ĝi ankaŭ povas malhelpi postan asembleon kaj krei malebenan kontakton laŭ la junto.
01
Malkonsekvenca Ŝelo-Pozicionado
La antaŭa ŝarĝado kaj krampometodo dependis peze de la funkciigisto.
Kiam la supraj kaj malsupraj konkoj ne estis poziciigitaj kontraŭ la samaj referencpunktoj, la komuna interspaco kaj interkovro ŝanĝiĝis. Tio rezultigis variojn en kudrolarĝo, veldpozicio kaj loka varmego.
02
Malkontinuaj aŭ Nekompletaj Soldadoj
Malstabila movado kaj malkonsekvenca kontakto inter la du konkoj povis produkti nekompletan fuzion, malgrandajn porojn aŭ malkontinuajn sekciojn.
Veldo kiu ŝajnas akceptebla de ekstere povas ankoraŭ enhavi malgrandan elfluan vojon. Tial, vida inspektado ne povas anstataŭigi la specifitan sigelan teston de la kliento.
03
Malstabila Veldada Energio kaj Premo
Varioj en velda fluo, elektrodpremo aŭ vojaĝrapideco influis penetron kaj kudroformadon.
Tro malmulte da energio povus lasi nekompletan artikon. Troa energio povus kaŭzi surfacbruladon, indentaĵon aŭ deformadon de la maldika folio.
04
Neniuj Reuzeblaj Procezaj Rekordoj
La antaŭa procezo ne disponigis taŭgan metodon por stoki kaj memori veldajn agordojn.
Funkciigistoj devis alĝustigi la procezon denove dum ŝanĝado de produktoj aŭ revenado al antaŭa tankmodelo, pliigante aranĝtempon kaj dependecon de individua sperto.
05
Kion postulis la Kliento?
La kliento petis veldan solvon, kiu povus:
- Kontrolu varmegon por maldikaj formitaj tankoŝeloj
- Redukti ŝveladon, deformadon kaj lokan surfacan damaĝon
- Konservu pli konsekvencan komunan breĉon antaŭ veldado
- Produktu kontinuan kudron ĉirkaŭ la postulata vojo
- Kunordigi veldan fluon, elektrodan premon kaj vojaĝrapidecon
- Redukti variadon kaŭzitan de mana poziciigado
- Konservu procezajn agordojn por malsamaj modeloj de benzinujo
- Subtenu produktadajn rekordojn kaj procezan spureblecon
- Adaptiĝu al tankoj kun malsamaj kapacitoj, profiloj kaj foliaj dikaĵoj
- Permesu velditajn tankojn esti kontrolitaj per la interkonsentita elflua-testmetodo
Ĉi tiuj estis projektpostuloj. Finaj akceptkriterioj estis difinotaj laŭ la desegnaĵoj de la kliento, produktonormo kaj testproceduro.
Kial Estis Seam Welding Elektita por la Ĉefa Tanka Ŝelo?
La supraj kaj malsupraj ŝeloj postulas kontinuan junton. Individuaj punktoveldoj ne povas disponigi la saman kontinuan sigelan vojon ĉirkaŭ la tankokorpo.
Kudra veldmaŝino uzas rotaciajn elektrodajn radojn por apliki fluon kaj premon laŭ la junto. Ĝuste interkovri la veldnugetojn kreas kontinuan kudron.
Por motorciklaj benzinujoj, la procezo devas ekvilibrigi kvar faktorojn:
| Proceza faktoro | Se nesufiĉa | Se troa aŭ malstabila |
| Solda kurento | Nekompleta fandado aŭ malforta kudroformado | Trovarmiĝo, surfaca damaĝo aŭ brulvundo- |
| Elektroda premo | Malbona elektra kontakto kaj neregulaj veldoj | Profunda indentaĵo aŭ loka deformado |
| Velda rapideco | Troa varmo ĉe individuaj pozicioj | Nesufiĉa varmo kaj malkontinua veldado |
| Tenanta kaj malvarmiga sekvenco | Komuna movado antaŭ stabiligo | Nenecesa cikla etendo aŭ troa krampo |
Ĉi tiuj valoroj ne povas esti elektitaj el ĝenerala maŝinkatalogo sole. Ili devas esti evoluigitaj uzante la realan materialon, dikecon, ŝelprofilon kaj postulatan sigelan normon.
Hajfei's Agordita Velda Solvo
1. Veldaj Provoj kun Malsamaj Fuel Tank Specimenoj
Haifei faris veldajn provojn sur motorciklaj benzinujoj kun malsamaj kapacitoj, kurbaj profiloj kaj foliaj dikaĵoj.
La provoj estis uzataj por taksi:
- Veldado-nuna intervalo
- Elektroda premo
- Velda rapideco
- Energiga tempo
- Tenanta kaj malvarmiga sekvenco
- Ŝelo kontakta kondiĉo
- Videbla varmo influo
- Weld kontinueco
- Postuloj de subtenaj aparatoj
La celo estis establi laboreblan procezfenestron antaŭ finpretigo de la ekipaĵo kaj ilaro.
2. Kontrolita Kudro-Veldado-Sistemo
La elektita velda ekipaĵo disponigas kunordigitan kontrolon de velda energio, elektroda premo kaj laborpeca movado.
Stabila kontrolo estas precipe grava por maldika benzinujo ĉar ŝanĝoj en unu parametro influas la aliajn. Ekzemple, pliigi veldan rapidecon sen alĝustigo de fluo povas redukti varmegon ĉe la junto. Pliigi fluon sen kontroli rapidecon povas pliigi deformadon.
La fina velda programo estas tial establita kiel kompleta parametraro prefere ol kiel izolita nuna valoro.
3. Profilo-Kongrua Pozicia Fiksaĵo
Haifei desegnis dediĉitan aparaton laŭ la profilo de benzinujo.
La fiksaĵo establas ripeteblajn lokalizpunktojn por la supraj kaj malsupraj konkoj kaj subtenas la kurbajn surfacojn dum veldado. Ĝi ankaŭ helpas konservi komunan kontakton kaj distribui kramforton ĉirkaŭ la tankokorpo.
La fiksaĵdezajno konsideras:
- Formo kaj kapablo de benzinujo
- Loko de la ekstercentra kudro
- Supraj kaj malsupraj ŝelreferencoj
- Komuna breĉo kaj interkovro
- Areoj sentemaj al krampa premo
- Direkto de ŝarĝo kaj malŝarĝo
- Postuloj pri ŝanĝo de produkto
Kiam pluraj tankmodeloj estas implikitaj, anstataŭigeblaj aŭ rapidaj-ŝanĝaj fiksaĵkomponentoj povas esti taksitaj.
4. Aŭtomata Lokigo kaj Kontinua Soldado
Post kiam la tanko estas ŝarĝita kaj poziciigita, la fiksaĵo tenas la konkojn kontraŭ la difinitaj referencoj.
La maŝino tiam sekvas la specifitan veldan sekvencon. Kontrolita movado helpas redukti variadon kaŭzitan de mana gvidado kaj tenas veldan rapidon kunordigita kun fluo kaj elektroda premo.
La preciza nivelo de aŭtomatigo povas esti ĝustigita laŭ la bezonata eligo de la kliento, disponeblaj funkciigistoj kaj nombro da produktaj modeloj.
5. Programeblaj Procezaj Agordoj
Veldprogramoj povas esti stokitaj por malsamaj benzinujo-specifoj.
Ĉi tio ebligas memori aprobitajn parametrarojn dum ŝanĝado de modeloj aŭ ripetado de ordo. Alirkontrolo kaj produktada-registrado de datumoj ankaŭ povas esti taksitaj kiam la kliento postulas procezspureblecon.
Stokitaj receptoj reduktas ripetitan manan alĝustigon, sed la funkciigisto ankoraŭ devas elekti la ĝustan programon kaj fiksaĵon por la ŝarĝita produkto.
Kiel la Solvo traktis la Originajn Problemojn?
|
Origina produktada problemo |
Haifei-agordo |
Praktika funkcio |
| Neegala poziciigo de supraj kaj malsupraj konkoj | Profilo-kongrua lokalizilo | Establas ripeteblajn ŝarĝajn referencojn |
| Varia komuna breĉo | Dediĉita krampado kaj subtena strukturo | Subtenas pli proksiman kaj pli konsekvencan ŝelkontakton |
| Troa varmeca deformado | Kunordigita kontrolo de kurento, premo kaj rapideco | Limigas nenecesan varmecan amasiĝon |
| Malkontinua aŭ neegala kudro | Kontrolita kontinua velda movado | Subtenas ripeteblan veldan vojon |
| Dependeco de mana gvidado | Aŭtomatigita velda sekvenco | Reduktas operaciisto-rilata movvario |
| Ripeta aranĝo dum modelŝanĝoj | Stokitaj veldaj programoj | Permesas rememorigi aprobitajn agordojn |
| Manko de produktadrekordoj | Laŭvolaj funkcioj pri konservado de datumoj kaj spurebleco | Subtenas procezan revizion kaj produktadadministradon |
La reala nivelo de plibonigo devas esti kontrolita kontraŭ la akceptkriterioj de la kliento. Neniu ĝenerala procento devus esti aplikita al ĉiu benzinujo dezajno.
Kiuj Veldaj Procezoj Estas Uzitaj sur Kompleta Motorcikla Fueltanko?
Ne ĉiu parto de motorcikla benzinujo devus esti veldita per la sama procezo.
Areo de benzinujo |
Tipa procezo |
Ĉefa celo |
| Supraj kaj malsupraj ĉefaj konkoj | Kudra veldado | Formu kontinuan sigelitan junton |
| Muntaj krampoj | Rezista punktoveldado | Aligu strukturajn komponantojn efike |
| Plifortigaj partoj | Punkta aŭ projekcia veldado | Provizu lokan strukturan subtenon |
| Pleniga konekto aŭ neregulaj pozicioj | MIG-veldado aŭ alia taksita procezo | Atingu juntojn, kiuj estas maltaŭgaj por elektrodaj radoj |
| Kompletigita tanko | Elprovo de liko | Kontrolu sigelan rendimenton post veldado |
La reala proceza kombinaĵo dependas de komuna aliro, materialo, dikeco kaj produkta dezajno.
Veldmaŝino aŭ Kompleta Produktadlinio?
Elektu la amplekson laŭ la nuna kondiĉo de via fabriko.
Elektu Solvon por Vendado de Fueltanko Se:
Stamfada ekipaĵo jam haveblas
Supraj kaj malsupraj ŝeloj jam formiĝas
La nuna problemo estas ĉefe velda kvalito aŭ eligo
Nur la velda aparato kaj maŝino devas esti ĝisdatigitaj
Ekzistantaj polurado, tegaĵo kaj testaj procezoj povas resti uzataj
Elektu Kompletan Fueltankan Produktadlinion Se:
Nova benzinujo produktadinstalaĵo estas establita
Blanka kaj hidraŭlika formada ekipaĵo ankaŭ estas postulataj
Multoblaj veldaj procezoj devas esti integritaj
Polurado, tegaĵo kaj elflua testado devas esti planitaj
La kliento bezonas helpon kun la kompleta fabrika procezo
Haifei povas provizi individuan fueltankan kudran veldan maŝinon aŭ taksi pli grandan produktad-linian projekton.

Kial Labori kun Haifei pri Fuel Tank Welding Project?
Proceza Taksado Antaŭ Maŝina Finigo
Selektado de maŝinoj baziĝas sur desegnaĵoj, specimenoj kaj veldaj provoj prefere ol nur sur la nomo de benzinujo.
01
Ekipaĵo kaj Fiksaĵo Disvolvitaj Kune
Por kurbaj maldikaj-tukaj tankoj, fiksaĵsubteno estas parto de la velda procezo. La maŝino kaj fiksaĵo estas do taksitaj kiel unu sistemo.
02
Agordo Bazita sur Fakta Produktado
La aŭtomatiga nivelo estas elektita laŭ produktaĵo, produkta vario, operatora implikiĝo kaj disponebla fabrikejo.
03
Antaŭ-Livera Ekzempla Testado
Interkonsentitaj specimenoj povas esti uzataj por proceza disvolviĝo kaj antaŭ{0}}akcepto antaŭ sendo.
04
Subteno por Individuaj Maŝinoj kaj Produktado-Linioj
Klientoj povas komenci per veld-maŝina projekto aŭ peti pli larĝan solvon pri formado, veldado, finado, inspektado kaj muntado.
05
Oftaj Demandoj

01.Kio estas la plej bona velda metodo por motorcikla benzinujo?
02.Ĉu unu maŝino povas veldi malsamajn modelojn de benzinujoj per motorciklo?
03.Kiel Haifei reduktas benzinujon deformado dum veldado?
04.Ĉu kudra veldado povas garantii, ke benzinujo ne likos?
05.Ĉu Haifei povas testi niajn specimenojn de benzinujo antaŭ ol ni mendi?
06.Ĉu Haifei povas provizi la kompletan benzinujon produktadlinion?